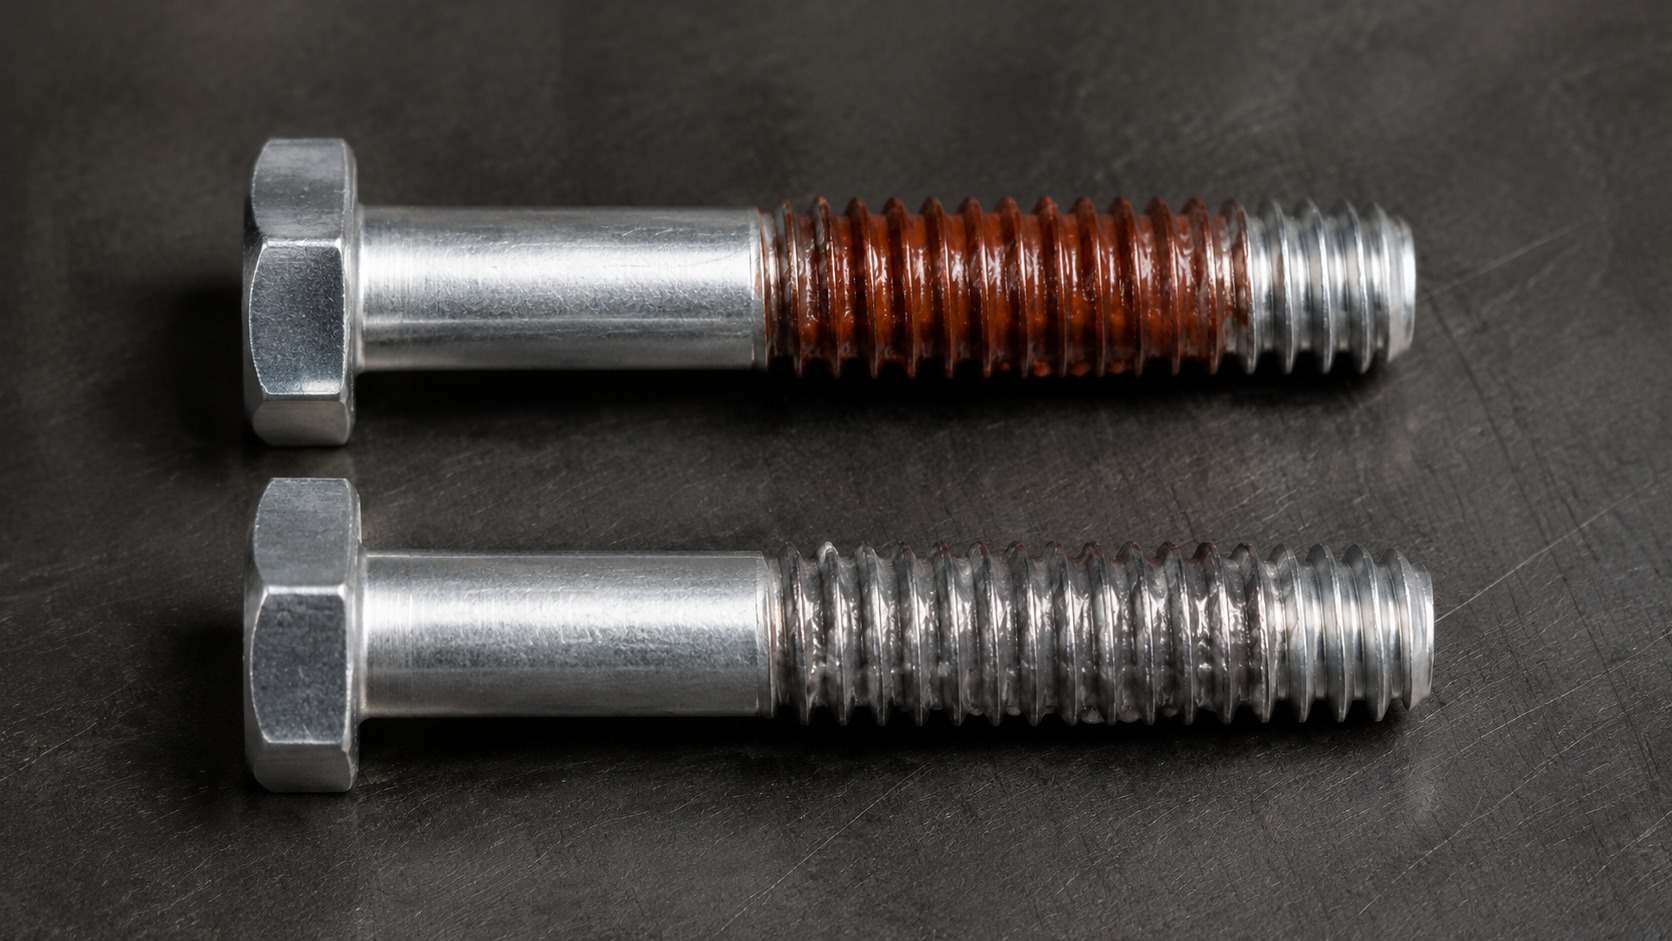
Połączenie śrubowe może wyglądać prawidłowo przez cały okres pracy maszyny, a problem ujawnia się dopiero podczas planowanego postoju. Nakrętka nie daje się odkręcić, gwint jest zapieczony, a próba demontażu kończy się zerwaniem śruby albo koniecznością jej wycięcia. W energetyce, przemyśle chemicznym, hutnictwie czy przy instalacjach gorących mediów taka sytuacja oznacza nie tylko dodatkową pracę, lecz często również kosztowne wydłużenie przestoju.
Odpowiednio dobrana pasta wysokotemperaturowa ogranicza ryzyko zatarcia i korozji, stabilizuje warunki dokręcania oraz ułatwia późniejszy demontaż połączenia. Nie wystarczy jednak wybrać produktu z najwyższą temperaturą podaną w karcie technicznej. Znaczenie mają także materiał śruby, występujące media, wymagana czystość składu oraz współczynnik tarcia, który wpływa na siłę zacisku.
Dlaczego śruby pracujące w wysokiej temperaturze się zapiekają?
Na połączenie śrubowe działają jednocześnie temperatura, nacisk powierzchniowy, tlen, wilgoć oraz substancje obecne w otoczeniu instalacji. Wraz ze wzrostem temperatury olejowa część zwykłego środka smarnego może odparować, utlenić się albo zostać wyparta z miejsca styku. Powierzchnie gwintu tracą wtedy warstwę rozdzielającą.
Do najczęstszych przyczyn problemów z demontażem należą:
- utlenianie i korozja powierzchni gwintu,
- zacieranie materiałów o dużej skłonności do sczepiania, w tym wybranych stali nierdzewnych i wysokostopowych,
- wielokrotne cykle nagrzewania i chłodzenia połączenia,
- działanie pary wodnej, gazów procesowych, chemikaliów albo agresywnych kondensatów,
- nieprawidłowo dobrany moment dokręcania,
- zastosowanie smaru lub pasty niedostosowanej do materiału i temperatury.
W skrajnych warunkach może dojść do trwałego sczepienia mikronierówności metalu. Wtedy zwiększanie siły podczas odkręcania nie rozwiązuje problemu, lecz podnosi ryzyko uszkodzenia gwintu, łba śruby, narzędzia albo sąsiednich elementów instalacji.
Jak działa wysokotemperaturowa pasta do śrub?
Pasta montażowa zawiera olej bazowy, dodatki oraz dużą ilość smarów stałych. Podczas montażu część olejowa ułatwia równomierne rozprowadzenie produktu i zmniejsza tarcie. Po wzroście temperatury nośnik może stopniowo odparować, ale na powierzchniach pozostają cząstki stałe zapewniające efekt rozdzielający.
Dzięki temu właściwie dobrana pasta może:
- ograniczyć zatarcie podczas dokręcania,
- zmniejszyć ryzyko zapieczenia gwintu w czasie eksploatacji,
- chronić powierzchnie przed wpływem wilgoci i wybranych mediów korozyjnych,
- ustabilizować tarcie między współpracującymi powierzchniami,
- ułatwić niedestrukcyjny demontaż po długim okresie pracy.
Trzeba jednak rozróżnić smarowanie podczas montażu od działania rozdzielającego po odparowaniu oleju. Jeżeli producent podaje maksymalną temperaturę z dopiskiem „separation”, wartość ta odnosi się właśnie do skuteczności pozostałych na powierzchni smarów stałych. Nie oznacza ciągłej pracy produktu w postaci niezmienionej pasty.
Pięć pytań, które trzeba zadać przed wyborem pasty
1. Jaka temperatura występuje bezpośrednio na gwincie?
Temperatura medium, komory spalania czy wnętrza pieca nie zawsze jest równa temperaturze połączenia śrubowego. Śruba może być chłodzona przez obudowę, izolowana konstrukcyjnie albo okresowo wystawiana na wyższą temperaturę tylko podczas rozruchu.
Dobór należy oprzeć na temperaturze występującej w miejscu aplikacji z uwzględnieniem stanów przejściowych i rozsądnego marginesu bezpieczeństwa. Wybieranie produktu wyłącznie na podstawie najwyższej liczby w tabeli może prowadzić do pominięcia ważniejszych cech, takich jak zgodność materiałowa lub czystość składu.
2. Z jakiego materiału wykonano śrubę i nakrętkę?
Stale wysokostopowe, nierdzewne i żaroodporne mogą wykazywać dużą skłonność do zacierania. Szczególnej uwagi wymagają połączenia wykonane ze stali V2A, V4A oraz innych materiałów zawierających chrom. W takich przypadkach znaczenie ma nie tylko temperatura, ale również skład chemiczny pasty.
Nie każda pasta wysokotemperaturowa jest odpowiednia do każdego materiału. Produkt zawierający niewłaściwe składniki może zwiększyć ryzyko niepożądanych reakcji, korozji albo zmian powierzchniowych.
3. Czy połączenie jest narażone na agresywne media?
Para przegrzana, kondensat, woda, spaliny, środki procesowe i atmosfera chemiczna mogą przyspieszać korozję gwintu. W instalacjach tego typu należy sprawdzić odporność pasty na konkretne czynniki oraz zawartość pierwiastków, których obecność jest ograniczana przez wymagania technologiczne.
W energetyce i przemyśle chemicznym istotne mogą być między innymi niska zawartość chlorków, fluorków i siarczków oraz brak metali albo związków ołowiu.
4. Czy wymagany jest określony współczynnik tarcia?
Pasta na gwincie zmienia relację między momentem dokręcania a uzyskaną siłą zacisku. Przy tym samym momencie dobrze nasmarowana śruba może zostać napięta znacznie mocniej niż śruba montowana na sucho. Użycie nowej pasty bez sprawdzenia założeń montażowych może więc doprowadzić zarówno do niedostatecznego docisku, jak i do przeciążenia śruby.
Przed zmianą produktu należy sprawdzić dokumentację połączenia, wartości współczynnika tarcia oraz zalecany moment dokręcania. Jeżeli procedura montażowa została przygotowana dla konkretnego środka, zastąpienie go inną pastą wymaga ponownej weryfikacji parametrów.
5. Czy obowiązują wymagania branżowe lub dotyczące czystości?
W niektórych zakładach decydujące znaczenie mają dopuszczenia do stosowania w przemyśle spożywczym, brak metali, ograniczona zawartość określonych pierwiastków albo wymóg użycia pasty bez grafitu. Takich warunków nie można zastąpić samym porównaniem zakresów temperatury.
OKS 210, OKS 217 i OKS 280 – porównanie zastosowań
| Produkt | Główne zastosowanie | Temperatura maksymalna | Najważniejsze wyróżniki |
|---|---|---|---|
| OKS 210 | Połączenia śrubowe ze stali wysokostopowych narażone na temperaturę i agresywne media | Do 1000°C w zakresie działania rozdzielającego | Produkt ultraczysty, bez metali, ograniczający powstawanie chromu(VI), z rejestracją NSF H1 |
| OKS 217 | Wysokotemperaturowe połączenia ze stali o wysokiej wytrzymałości i materiałów podatnych na zatarcie | Do 1400°C w zakresie działania rozdzielającego | Wysoka czystość, brak związków ołowiu, siarczków, chlorków i fluorków |
| OKS 280 | Obciążone termicznie powierzchnie ślizgowe i procesy formowania na gorąco | Do 1150°C | Biała pasta bez grafitu, przeznaczona do cienkowarstwowego smarowania powierzchni ślizgowych |
Same wartości temperatury nie wystarczają do uznania produktów za zamienne. OKS 210 i OKS 217 są bezpośrednio przeznaczone do montażu połączeń śrubowych. OKS 280 odpowiada na inne potrzeby: smarowanie gorących powierzchni ślizgowych oraz procesy obróbki plastycznej. W poradniku dotyczącym śrub warto ją uwzględnić przede wszystkim jako przykład produktu, którego wysoka odporność temperaturowa nie przesądza jeszcze o właściwym zastosowaniu.
OKS 210 – do wysokostopowych połączeń śrubowych
OKS 210 to specjalna, ultraczysta i niezawierająca metali pasta przeznaczona do połączeń śrubowych ze stali wysokostopowych. Jest stosowana tam, gdzie śruby są narażone na wysoką temperaturę, korozję albo oddziaływanie agresywnych substancji chemicznych.
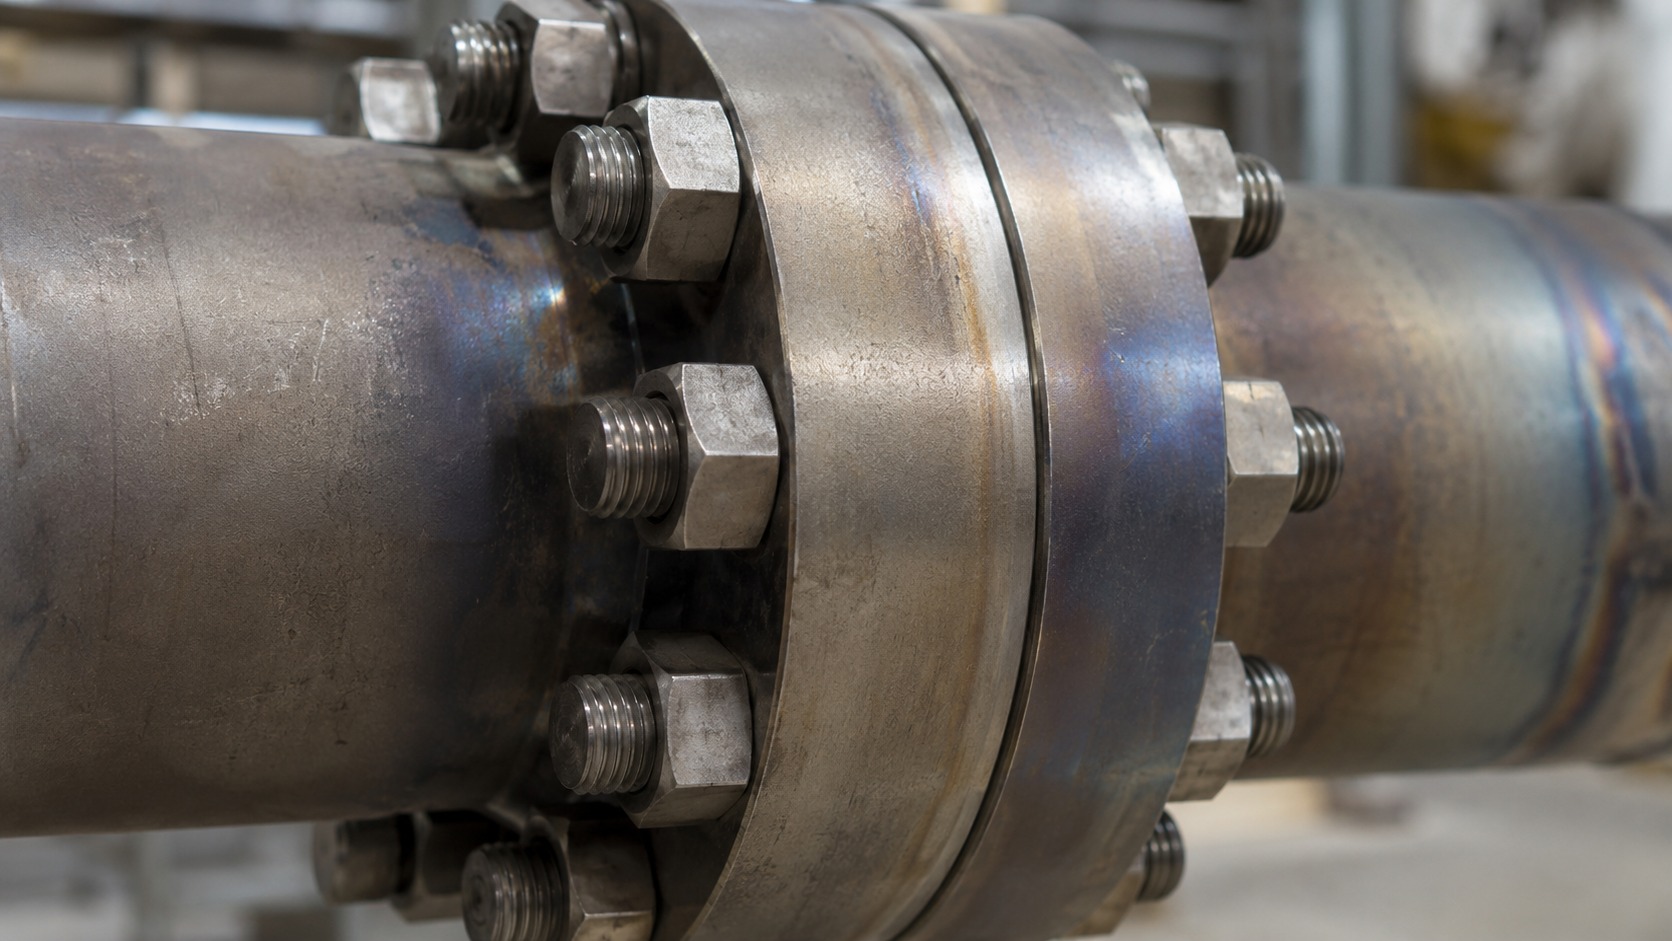
Produkt sprawdza się między innymi przy turbinach gazowych i parowych, silnikach spalinowych, armaturze rurowej, połączeniach kołnierzowych, przewodach pary przegrzanej, układach wydechowych i komorach spalania. Może być wykorzystywany do materiałów podatnych na zacieranie, takich jak stale V2A i V4A.
Istotnym wyróżnikiem OKS 210 jest zdolność ograniczania powstawania chromu(VI) na stalach zawierających chrom podczas ekspozycji na wysoką temperaturę. Pasta zawiera mniej niż 500 ppm fluorków, chlorków i siarczków, a jej zakres działania rozdzielającego sięga 1000°C. Dodatkowym atutem jest rejestracja NSF H1, ważna w zakładach, w których może wystąpić przypadkowy kontakt środka z żywnością.
Kiedy wybrać OKS 210? Przede wszystkim wtedy, gdy połączenie wykonano ze stali wysokostopowej, ważna jest minimalizacja ryzyka powstawania chromu(VI), wymagany jest produkt bez metali lub potrzebna jest pasta z rejestracją NSF H1.
OKS 217 – do ekstremalnej temperatury i agresywnego środowiska
OKS 217 jest wysokoczystą pastą przeznaczoną do połączeń śrubowych ze stali o wysokiej wytrzymałości, pracujących w wysokiej temperaturze oraz w środowisku korozyjnym lub agresywnym chemicznie. Znajduje zastosowanie w podobnych obszarach przemysłowych jak OKS 210: przy turbinach, silnikach spalinowych, instalacjach parowych, armaturze, kołnierzach, układach wydechowych i komorach spalania.
Produkt jest wolny od związków ołowiu, siarczków, chlorków i fluorków. Zapobiega zacieraniu oraz zapiekaniu, a jego działanie rozdzielające utrzymuje się do 1400°C. Może być stosowany również do materiałów podatnych na sczepianie, w tym stali V2A, V4A i stali żaroodpornych.
Kiedy wybrać OKS 217? Gdy połączenie śrubowe pracuje w szczególnie wysokiej temperaturze, wykonano je ze stali o wysokiej wytrzymałości lub żaroodpornej, a jednocześnie wymagany jest produkt o wysokiej czystości i bez wskazanych związków chemicznych.
OKS 280 – wysoka temperatura, ale inne podstawowe zadanie
OKS 280 jest białą pastą wysokotemperaturową przeznaczoną przede wszystkim do obciążonych cieplnie powierzchni ślizgowych. Stosuje się ją w procesach takich jak kucie matrycowe, wyciskanie na gorąco, walcowanie oraz gięcie stali i metali nieżelaznych. Może również służyć do cienkowarstwowego smarowania prowadnic w maszynach produkcyjnych, na przykład prowadnic kolumnowych pras kuźniczych.
Pasta pracuje w temperaturze do 1150°C, nie zawiera grafitu i może pomagać poprawić jakość powierzchni obrabianych elementów oraz trwałość narzędzi. Jej brak grafitu ogranicza ryzyko nawęglania narzędzia i detalu.
Czy OKS 280 jest pastą do śrub? Nie powinna być traktowana jako pierwszy wybór wyłącznie dlatego, że osiąga wysoką temperaturę stosowania. Producent pozycjonuje ją przede wszystkim jako preparat do powierzchni ślizgowych i termoformowania. Jeśli zadaniem jest zabezpieczenie połączenia śrubowego, bardziej jednoznaczne zastosowanie mają OKS 210 lub OKS 217.
Szybka ścieżka doboru pasty
- Śruby ze stali wysokostopowej, ryzyko powstawania chromu(VI), wymóg produktu bez metali lub NSF H1: rozważ OKS 210.
- Połączenia ze stali o wysokiej wytrzymałości lub stali żaroodpornej, ekstremalna temperatura i agresywne środowisko: rozważ OKS 217.
- Gorące prowadnice, powierzchnie ślizgowe albo proces formowania metalu, w którym potrzebna jest pasta bez grafitu: rozważ OKS 280.
Ostateczna decyzja powinna uwzględniać dokumentację techniczną maszyny, materiał połączenia, rzeczywistą temperaturę gwintu, występujące media oraz procedurę dokręcania.
Jak prawidłowo nanosić pastę na połączenie śrubowe?
- Sprawdź stan śruby, nakrętki i gwintu. Pasta nie naprawi uszkodzeń mechanicznych, trwałego odkształcenia ani zaawansowanej korozji. Elementy niespełniające wymagań należy wymienić.
- Usuń stare środki smarne i osady. Gwint oraz powierzchnie oporowe powinny zostać oczyszczone mechanicznie, jeśli wymagają tego ich stan i zalecenia serwisowe.
- Odtłuść powierzchnie. Pozostałości wcześniejszej pasty mogą zmienić współczynnik tarcia i ograniczyć przyczepność nowego produktu.
- Nanieś pastę równomiernie. W przypadku OKS 210 i OKS 217 preparat należy rozprowadzić na gwincie oraz powierzchniach oporowych pod łbem śruby lub nakrętką, zgodnie z instrukcją producenta.
- Zastosuj moment dokręcania właściwy dla nasmarowanego połączenia. Nie należy automatycznie korzystać z wartości przygotowanej dla suchego gwintu albo innego produktu.
- Zapisz użyty preparat w dokumentacji serwisowej. Informacja będzie potrzebna podczas kolejnego montażu, kontroli lub zmiany procedury.
Pasty nie należy mieszać przypadkowo z innymi środkami smarnymi. Większa ilość produktu również nie gwarantuje lepszej ochrony. Liczy się kompletne, równomierne pokrycie wymaganych powierzchni oraz zachowanie parametrów przewidzianych dla danego połączenia.
Najczęstsze błędy popełniane podczas montażu
- wybór pasty wyłącznie na podstawie maksymalnej temperatury,
- nieuwzględnienie materiału śruby i nakrętki,
- stosowanie momentu dokręcania przewidzianego dla suchego gwintu,
- nakładanie nowego produktu na pozostałości starej pasty,
- smarowanie wyłącznie części gwintu i pomijanie powierzchni oporowych, mimo że procedura wymaga pokrycia obu obszarów,
- traktowanie każdej pasty wysokotemperaturowej jako produktu do połączeń śrubowych,
- brak zapisu o zastosowanym preparacie w dokumentacji utrzymania ruchu.
Najczęściej zadawane pytania
Czy zwykły smar może zastąpić pastę wysokotemperaturową?
Zwykle nie. Smar plastyczny jest przeznaczony przede wszystkim do ciągłego smarowania ruchomych mechanizmów w określonym zakresie temperatury. Pasta do śrub ma zapewnić kontrolowane warunki montażu oraz działanie rozdzielające również wtedy, gdy jej olejowy nośnik przestanie być skuteczny.
Czy pasta o zakresie do 1400°C chroni śrubę w każdej takiej temperaturze?
Nie. Podana wartość dotyczy działania rozdzielającego pasty, a nie wytrzymałości samego połączenia. Śruba, nakrętka, powłoka i elementy łączone muszą być niezależnie dopuszczone do pracy w danych warunkach.
Czy zastosowanie pasty zmienia moment dokręcania?
Tak. Zmniejszenie tarcia wpływa na siłę napięcia śruby uzyskiwaną przy określonym momencie. Dlatego wartości dokręcania należy dobierać z uwzględnieniem konkretnej pasty i wymagań konstrukcyjnych połączenia.
Która pasta będzie odpowiednia do śrub ze stali nierdzewnej?
Do wysokostopowych stali podatnych na zacieranie można rozważyć zarówno OKS 210, jak i OKS 217. OKS 210 wyróżnia się formułą ograniczającą powstawanie chromu(VI), brakiem metali oraz rejestracją NSF H1. OKS 217 oferuje natomiast działanie rozdzielające do 1400°C i jest przeznaczona między innymi do stali V2A, V4A oraz stali żaroodpornych. Wybór zależy od temperatury, środowiska i wymagań zakładu.
Kiedy wybrać białą pastę OKS 280?
OKS 280 warto wybrać do obciążonych cieplnie powierzchni ślizgowych oraz procesów formowania metalu na gorąco, szczególnie gdy potrzebna jest pasta bez grafitu. Nie jest ona domyślnym zamiennikiem specjalistycznej pasty do połączeń śrubowych.
Jaka pasta do śrub w wysokiej temperaturze? Podsumowanie
W utrzymaniu ruchu właściwy dobór pasty powinien zaczynać się od warunków połączenia, a nie od porównania maksymalnych temperatur na etykietach. Trzeba uwzględnić materiał śruby, temperaturę bezpośrednio na gwincie, obecność agresywnych mediów, wymagania dotyczące czystości oraz wpływ preparatu na moment dokręcania.
OKS 210 jest dobrym wyborem do połączeń ze stali wysokostopowych, szczególnie gdy znaczenie mają ograniczanie powstawania chromu(VI), formuła bez metali lub rejestracja NSF H1. OKS 217 sprawdzi się przy wysokowytrzymałych i żaroodpornych połączeniach pracujących w ekstremalnej temperaturze oraz agresywnym środowisku. OKS 280 należy natomiast traktować przede wszystkim jako pastę do gorących powierzchni ślizgowych i termoformowania, a nie jako automatyczny wybór do śrub.
Jeśli dokumentacja maszyny nie wskazuje konkretnego produktu, dobór pasty warto skonsultować z doradcą technicznym. Pozwala to uniknąć zarówno kosztownego zapieczenia połączenia, jak i błędów wynikających z zastosowania niewłaściwego współczynnika tarcia lub preparatu niedostosowanego do materiału.